説明
技術的なパラメーター
HDPE継手、HDPEバットフュージョン45度肘、HDPE 45度肘、HDPE 45度曲げ、HDPEパイプベンド、ポリパイプ肘、HDPEパイプ肘、肘HDPE 45、HDPE肘45、肘ポリパイプ、HDPEスピゴットエルボー45
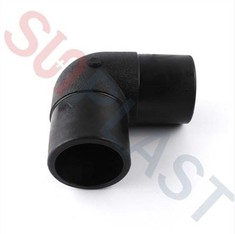
HDPE 45度エルボーは、45度の角度でHDPEパイプの2つの長さを結合するために使用されます。
SUNPLAST HDPE 45度の肘の付属品はSDR11およびSDR17の50mmから800mmまで及ぶ直径で供給することができる。SDR 11 の継手は PN16 に、ガスは PN10、SDR 17 の付属品は水の PN10、ガスの PN6 に評価されます。
SUNPLAST HDPE 45度エルボーは、100%PE100材料によって製造された射出成形タイプであり、ISO4427-3、EN12201-3、AS/NZS 4129、EN1555、EN ISO15494規格に完全に適合することができます。
SUNPLASTは、通常のサイズの需要に大量在庫を維持し、顧客の緊急の需要と迅速な出荷要求を満たすことができます。
以下の簡単な詳細:
積 | HDPEバットフュージョン45度肘、HDPE 45度肘、HDPE 45度曲がり、HDPEパイプベンド、ポリパイプ肘、HDPEパイプ肘、肘HDPE 45、HDPE肘45、肘ポリパイプ、HDPEベンド45、HDPEスピゴットエルボー45、HDPEスピゴットエルボー45 |
仕様 | DN50~DN800mm |
SDR/圧力評価 | DN50~DN400mm(SDR11およびSDR17) DN450~DN800mm in SDR17 |
材料 | ヴァージンPE100素材 |
製造プロセス | 射出成形 |
色 | 数量が大きい場合は黒、青/黄色の通常在庫 |
製造基準 | ISO4427-3,EN12201-3, AS/NZS 4129, EN1555, EN ISO15494 |
製品仕様
HDPE 45度エルボー(バットフュージョン):DN50mm~DN800mmから入手可能
圧力:SDR11-PN16およびSDR17-PN10
素材:100%バージンPE100素材
カラー:黒色または青色。

Φニ | リットル | A | SDR17 | SDR11 |
50 | 150 | 62 | × | √ |
63 | 160 | 63 | √ | √ |
75 | 180 | 70 | √ | √ |
90 | 227 | 79 | √ | √ |
110 | 245 | 82 | √ | √ |
125 | 244 | 87 | √ | √ |
140 | 265 | 92 | √ | √ |
160 | 302 | 98 | √ | √ |
180 | 340 | 105 | √ | √ |
200 | 355 | 112 | √ | √ |
225 | 390 | 120 | √ | √ |
250 | 405 | 130 | √ | √ |
280 | 460 | 140 | √ | √ |
315 | 505 | 150 | √ | √ |
355 | 530 | 145 | √ | √ |
400 | 580 | 160 | √ | √ |
450 | 650 | 155 | √ | √ |
500 | 735 | 180 | √ | √ |
560 | 760 | 160 | √ | √ |
630 | 820 | 160 | √ | √ |
710 | 690 | 170 | √ | × |
800 | 720 | 170 | √ | × |
(注意:技術データは参照のためだけであり、正確なデータが必要な場合は、直接お問い合わせください)
当社の製品範囲
SUNPLASTは中国で20年以上のHDPE継手の専門メーカーであり、ここでSUNPLASTでは、すべての顧客がパイプラインシステム用の継手の最良のソリューションを見つけることができます。
SUNPLAST HDPEバットフュージョンフィッティングは、SDR11とSDR17の両方でdn50からdn800mmまでの直径で供給することができ、通常のタイプ:HDPEエンドキャップ、HDPE減速機、HDPE 90度エルボー、HDPE 45度エルボー、HDPE 22.5度エルボー、HDPE等ティー、HDPE還元ティー、HDPEフランジ

原料
優れた性能を持つ原料は、トッピング品質継手を製造するための最も輸入要素です。当社のHDPEスピゴット継手の優れた品質を保証するために、SUNPLASTは、PE100+協会によって承認された世界的に評判の良い工場からトップ品質PE100材料のみを採用しています(https://www.pe100plus.com/PE-Pipes/materials/Quality-Materials-List/high-quality-i239.html 参照)。私たちが定期的に使用するPE100材料は、ボレアリスのHE3490-LS、SabicからP6006、シノペックからYGH041Tです。
これらのPE100材料は、この職業の専門家によってトップ原料として認定されています。これらの材料の好ましい性能とその安定性はSUNPLAST HDPEの高品質のステーションを確立するすべての間に製品をフィッティングします。

HDPEパイプ&フィッティング用バットフュージョン手順
バットフュージョンは、110ミリメートル以上のHDPEパイプの接続の最も重要かつ広く使用される方法です。これは、圧力下での加熱と冷却によってパイプの端を接合する方法であり、パイプ自体と同じくらい強いパイプジョイントをもたらします。
溶接ゾーンは、不適切な気象条件(湿度の影響、風、0°C以下の温度など)から保護する必要があります。結合される表面は損傷を受けず、不純物または緩い粒子から解放されなければならない。
溶接前の準備が必要です。パイプ&継手の準備をし、パイプ寸法に従って正しいバット溶接機を取得します。機械クランプの両側に2本のパイプの端を挿入し、上部アルミニウムクランプの青銅のナットを締めたり、失ったりして配管の位置合わせを調整し、外側と内側のパイプ表面をきれいにします。
パイプは、サーフェスが互いに同じ平面(平行)になるようにミラー溶接機にクランプされるときに整列する必要があります。HDPEパイプは溶接機に直接配置することができます。使用するパイプ径のサイズに合った正しいアダプターの挿入物を取り付け、それを
機械。完全に円形のパイプを得るためには、トップクランプナットを均等に締めることが重要であり、均一なクランプ圧力を達成する必要があります。次に、最初のドライマッチング(2本のパイプを押し合う)を行い、必要なシェービングの量を確認します。
4つのステップを含むバット溶接の主要なプロシージャ:
a) ミリング/シェービングプロセス
ドライマッチングが完了したら、パイプを開けて、シャバを紹介します。剃るしをオンにし、適切な速度に調整します。
2本のパイプを一緒に押し、HDPEの連続したストリップが剃る両側で剥がれるまで剃ります。一定の剥離が観察されたら、パイプの圧力を解放し、パイプを分離します。パイプが離れるまで、剃る者をオフにしないでください。シェーバがシェービング中に停止した場合、シェーバーはカットマークを作成し、シェービング操作を繰り返す必要があります。
b) 粉砕後の効果
剃る者を取り外し、パイプを再び一致させ、パイプが正しく整列されているかを確認します。時々、剃る者の両側で連続剥離が達成されても、パイプが正しく一致しない場合があります。これは通常、異なる圧力でパイプに押し付けられているクランプに起因します。再締め付け
両側のナットはわずかに1つの解決策です。しかし、これが役に立たない場合、シミングは通常その仕事をします。1つのクランプを開き、顎とパイプの間にシムを挿入します。このシムはパイプに圧力を集中させ、パイプを整列させます。動作中にクランプが開いた場合は、シェービング操作を繰り返す必要があることを覚えておくことが重要です。パイプが正しく整列されたら、パイプを再度分離してクリーニングします。
両側のパイプの中のチップ、パイプの下に散らばっているすべてのチップ、そして機械の中のチップを取り外します。それ以外の場合は、再加熱中に後でミラー(ヒートプレート)に固執します。細い鋼線で作られたブラシや小さなフックを使用してチップを取り外します。パイプの中に汚れた手袋を入れたり、手でチップを取り外したりしないでください。剃ったパイプの端部に触れないでください。安全な側にいるためには、鏡を導入する前に、常にきれいなぼろとミネラルスピリッツ/アルコールで表面をきれいにしてください。
c) 加熱プロセス
ミラーを導入する前に、この操作で使用可能なすべてのパラメーターを用意する必要があります。また、ミラー(加熱プレート)温度を確認してください。通常、ミラーには黄色または赤色のランプがあり、ミラーが動作温度に達したかどうかを示します。パイプを良いフィット感に剃り、剃り手を取り外してミラーを導入しました。
パイプをミラーに対して一緒に押し付け、ビーズアップ圧力に圧力を上げます。この圧力は、ビードアップの高さに達するまで維持する必要があります。ビーズの高さは、ミラーに押し付けるビーズの高さです。
ビードの高さに達するとすぐに、圧力を解放して
熱ソーク圧力。
d) 冷却プロセス
冷却時間は、パイプが乱れなくままにしなければならない時間です。
どの状況下でも、クランプを開いたり、冷却時間が経過するまで圧力を解放したりしてはならない。

よくあるご質問

*何'S HDPE肘90度&HDPEエルボー45度の差?
A:主な違いは肘の角度です。HDPE 45度エルボーは45度の角度でHDPEパイプの2つの長さを結合するために使用され、HDPE 90度の肘は90度の角度で2つのHDPEパイプを溶接するために使用されます。
*サンプラストHDPE継手はUV耐性ですか?
A:はい、黒色で作られたHDPEの付属品は紫外線抵抗力があり、紫外線は安定しており、UVライトから構造的に劣化しません。UV光の直接接触の長い期間の後、継手の外部表面は、わずかにワックス状の外観に視覚的に変化しますが、これは性能に影響を与えないし、エレクトロフュージョン溶接の前に回転式パイプスクレーパーによって除去されます。
*「バットフュージョン」の意味は何ですか?HDPEバットフュージョンのプロセスは何ですか?
A:第一に、バット融合は熱融着プロセスである。
バットフュージョンは、各接触面で溶融状態が達成されるまで、結合される2つのパイプ/継手部品の端部の同時加熱を伴います。
2つの表面は、特定の冷却時間のために制御された圧力の下で一緒に持ち込まれ、均質な融合継手が形成される。結果の継手は終わりの負荷に完全に抵抗力があり、管自体に圧力の下で同等の性能を有する。
電気ヒータープレートは、必要な融着温度までパイプの端の温度を上げるために使用されます。
結果として得られるジョイントは、それが適切に作られた場合、元のパイプと同じくらい強く、定期的な取り付けと操作中に適用されるすべての負荷に耐えることができます
お 問い合わせ
HDPEの付属品に関する要件、または当社のフィッティングに関する質問がある場合は、お気軽にお問い合わせください。SUNPLASTには、お客様のニーズに対応し、必要に応じてすべてのセクターに技術サポートを提供できる、十分な訓練を受けたスタッフがいます。

人気ラベル: HDPEバットフュージョン45度肘、中国、サプライヤー、メーカー、工場、購入、価格、中国製
お問い合わせを送る